

Контролирање на температурата за време наПроцес на производство на POY (делумно ориентирана преѓа)е клучно за да се обезбеди посакуваниот квалитет и својства на преѓата. Специфичните методи за контрола на температурата може да варираат во зависност од опремата и процесите што се користат, но еве неколку општи упатства:
Загрејте ја суровинатаПред да влезе во процесот на екструдирање, суровината, обично полиестерски струготини, треба да се загрее претходно на одредена температура. Ова обично се прави во бункер или комора за претходно загревање. Следете ги препораките на производителот за соодветната температура на претходно загревање.
Процес на екструзијаПроцесот на екструдирање вклучува топење на претходно загреаните полиестерски струготини и нивно екструдирање низ центрифуги за да се формираат филаменти. За да ја контролирате температурата за време на екструдирањето, земете го предвид следново:
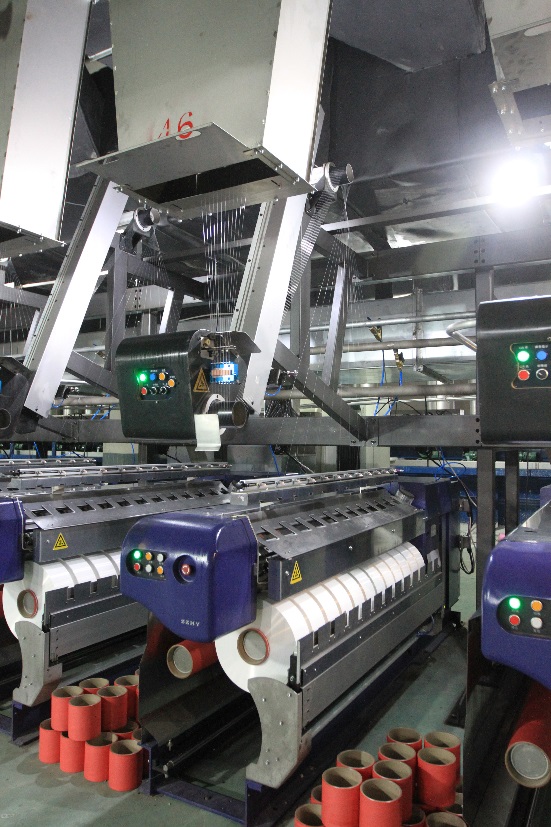
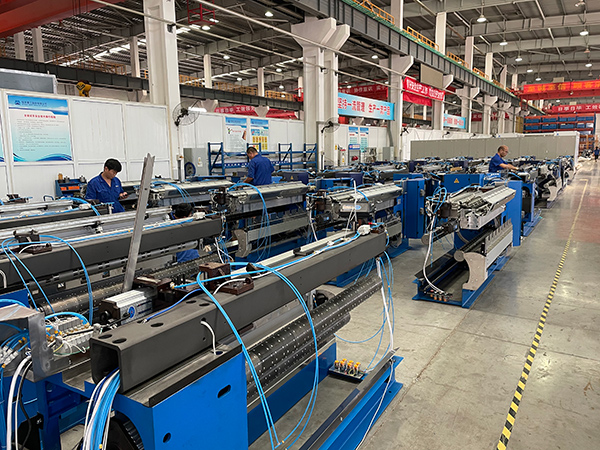
a.Температура на буре:Циркулата на екструдерот има повеќе грејни зони, секоја со своја контрола на температурата. Прилагодете ги поставките за температура на овие зони врз основа на специфичните барања на полиестерските струготини што се обработуваат. Типично, температурите прогресивно се зголемуваат од зоната за внесување до зоната за мерење.
b. Температура на спинеретот:Врвчето, кое ги содржи ситните отвори низ кои се екструдира стопениот полиестер, треба да се одржува на одредена температура. Оваа температура е клучна за да се постигне посакуваниот дијаметар и својства на филаментот. Консултирајте се со упатствата на производителот на опремата за препорачаната температура на вревчето.
Гаснење:По екструдирањето, филаментите се гаснат за да се зацврстат. Овој процес обично вклучува поминување на филаментите низ медиум за ладење, како што се воздух или вода. Температурата на медиумот за гаснење треба внимателно да се контролира за да се обезбеди правилно зацврстување и да се спречат какви било несакани ефекти како што се лепење на филаментите или деформации.
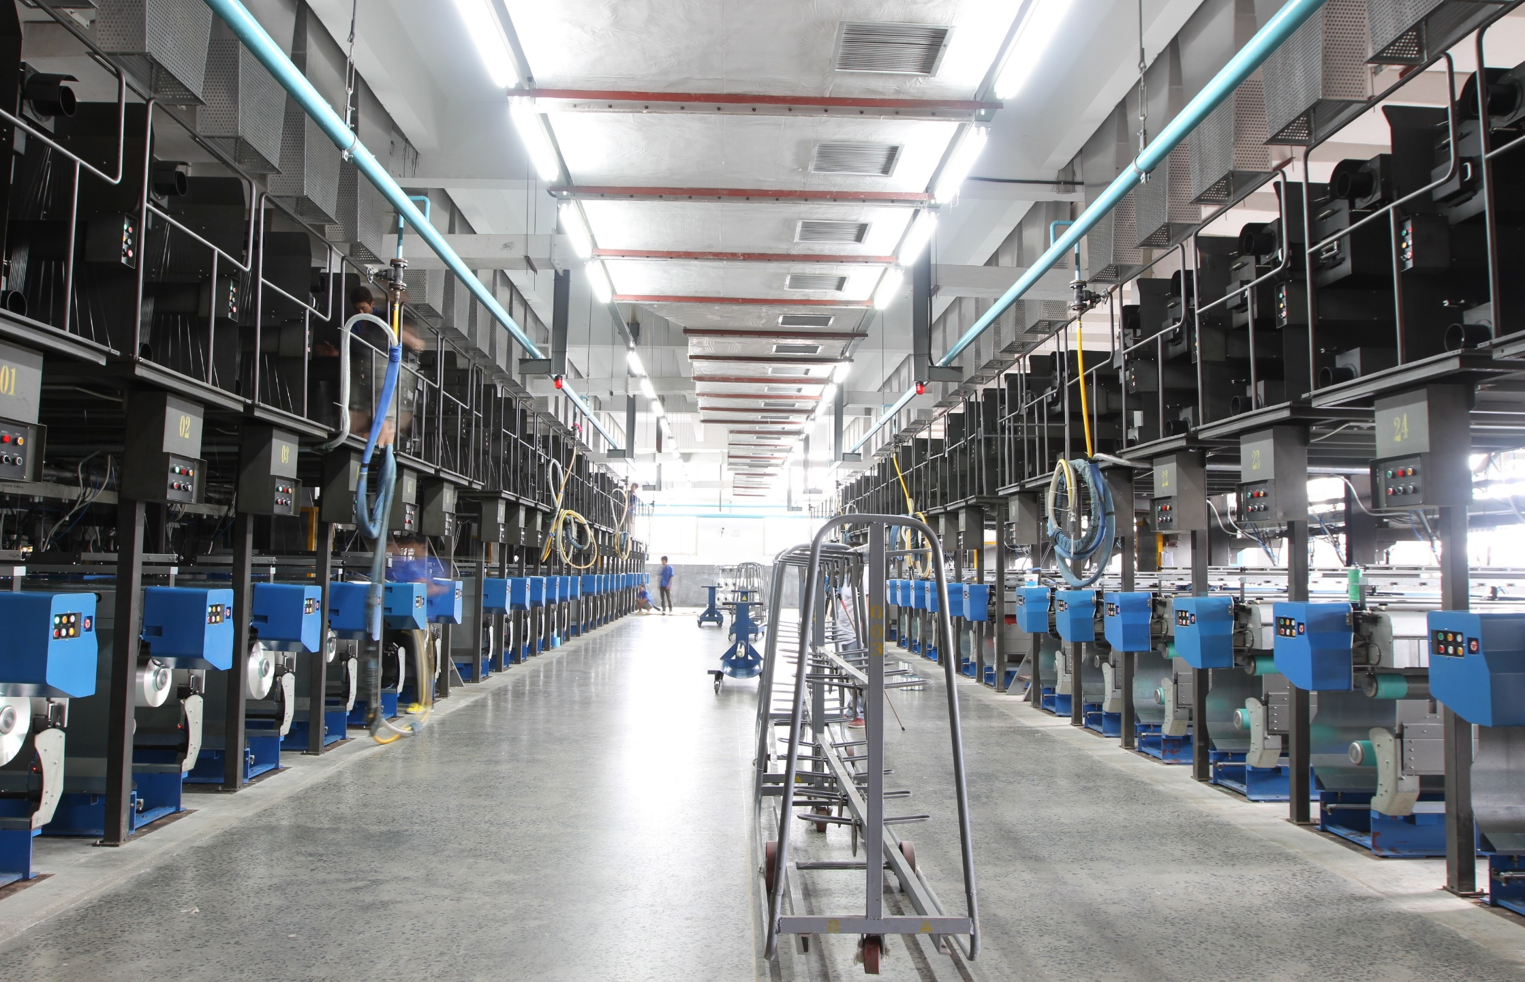
Цртање/истегнувањеЦрпењето или истегнувањето на филаментите е важен чекор во ориентирањето на полимерните ланци и давањето на посакуваните својства на преѓата. За време на овој процес, температурата треба да се контролира за да се постигне посакуваното ниво на ориентација. Повисоките температури овозможуваат подобро истегнување, но прекумерните температури можат да предизвикаат деградација на филаментите. Температурата на црпење зависи од специфичниот полимер што се обработува и неговите својства. Следете ги препораките на производителот или спроведете проби за да ја одредите оптималната температура на црпење.
Жарење:Калењето е процес на термичка обработка што се изведува на растегнатото предиво за да се ослободат внатрешните напрегања и да се подобри неговата стабилност. Температурата и времетраењето на жарењето може да варираат во зависност од специфичните барања на предивото. Следете ги препорачаните параметри на жарење што ги дава производителот или спроведете проби за да ги одредите оптималните услови.
НамотувањеЗа време на намотувањето, преѓата се лади дополнително за да се обезбеди задржување на својата форма и својства. Процесот на намотување може да вклучува поминување на преѓата низ комора за ладење или користење на млазници од ладен воздух или вода. Контролирајте ја температурата во оваа фаза за да спречите проблеми поврзани со топлина или деформации на преѓата.
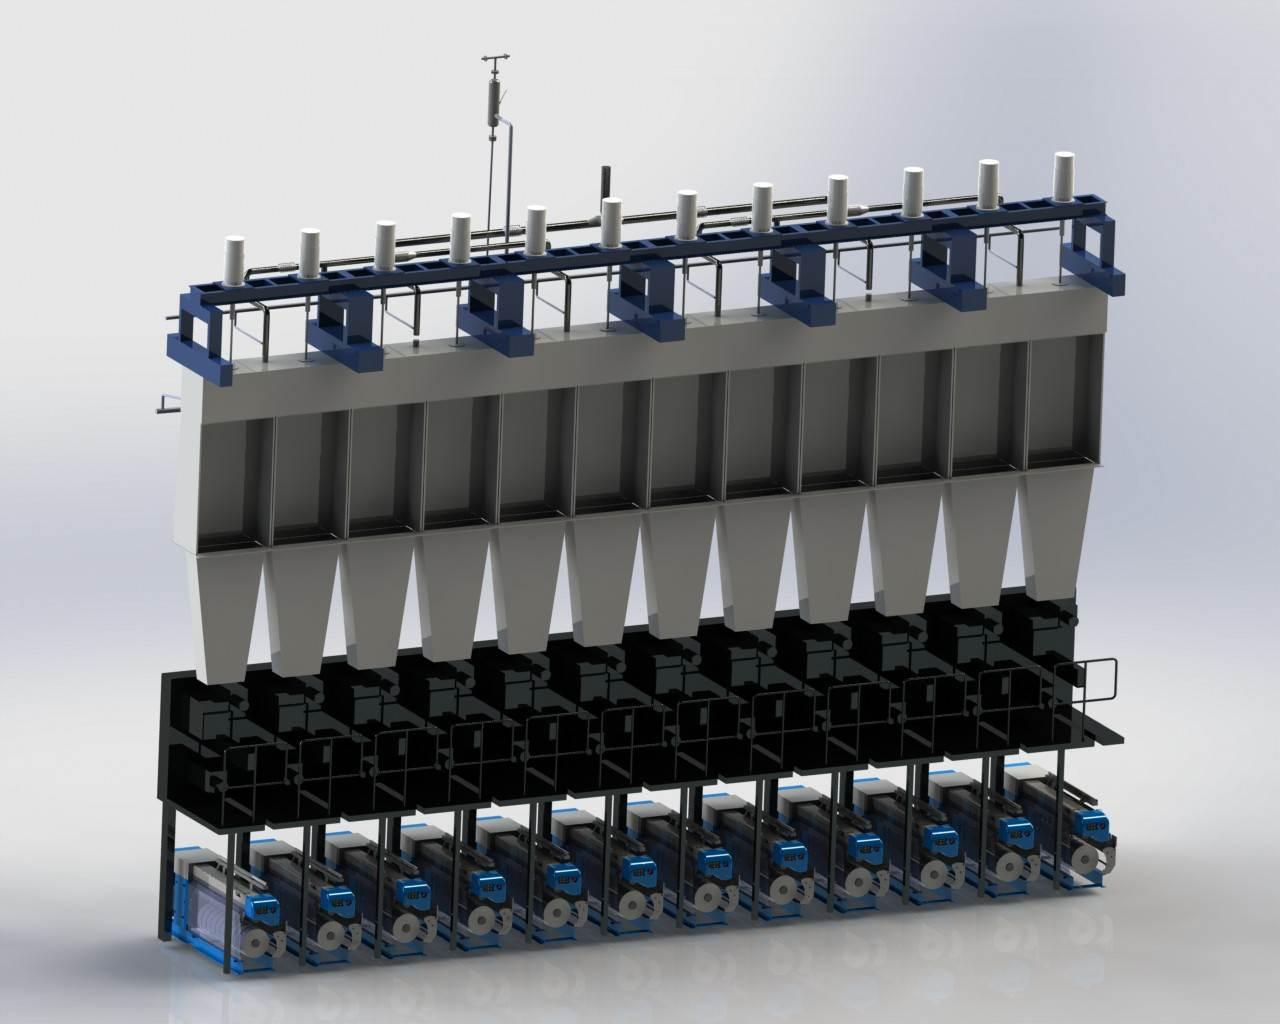
Запомнете, специфичните параметри за контрола на температурата може да варираат во зависност од опремата и процесите што се користат во вашата производствена линија за POY. Од клучно значење е да се консултирате со упатствата на производителот на опремата, да спроведете проби и да ги оптимизирате поставките за температура врз основа на посакуваните својства на предивото и барањата за квалитет.
Време на објавување: 29 мај 2023 година